
签样通过,只说明一套已确认的配置可作为参照。进入批量生产,还要回答更难的问题:车间拿到的是哪一版要求,首件和后续批次依据什么检查,发生变更时怎样找出受影响的产品?这条视频沿着朗伟的零件检查、装配、电机检查和动平衡画面,说明从样品到批量应怎样建立可追溯的交接。画面展示工序存在;具体批次是否合格,仍须看对应的受控记录。
先把签样变成可执行的批准参照
采购和工程团队交接时,应同时锁定样品编号、完整型号、图纸版次、规格书版次、选配件、电缆与连接器配置,以及确认人和日期。只写“按样品生产”容易遗漏不可见的差异,例如反馈信号、线长或安装尺寸。批准参照必须能对应到生产订单、物料清单和作业要求;变更其中任何一项,受影响的首件检查也要重新界定。
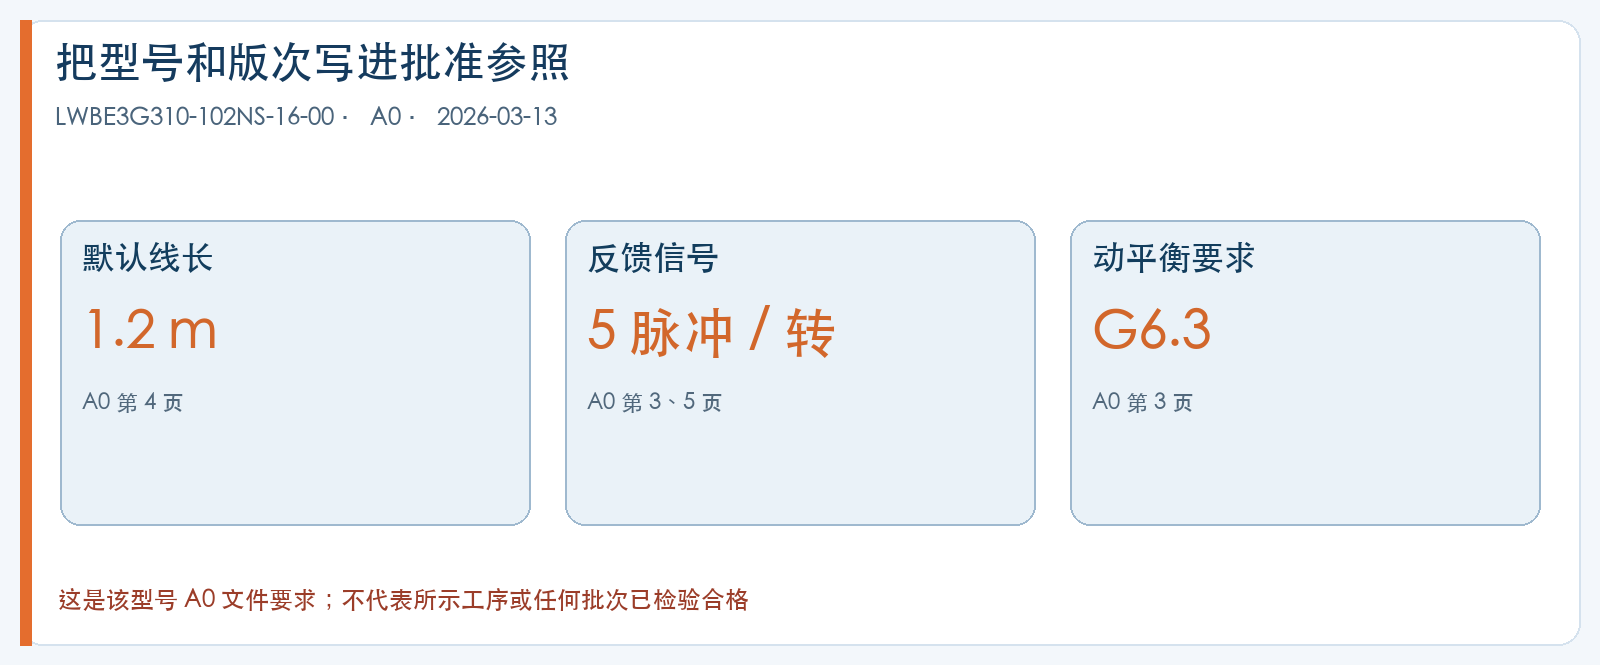
这份 A0 文件写有默认线长 1.2 m、FG 输出每转 5 个脉冲,以及按其列明标准规定的 G6.3 动平衡要求。这里引用的是该型号该版次的文字,不应套用到其他型号或改版产品。若采购配置另有线束或连接器,应该把最终被批准的配置写入订单附件,而不是沿用默认值。
零件进入装配前,核对什么
首件检查应从实际会影响成品的关键特性开始:零件身份、尺寸或配合面、材料或电气配置,以及相应的检验方法。视频中的轴套检查展示了一个检查动作,但画面本身不提供公差判定或批量合格率。采购方需要问清楚:采用哪份图纸、测量哪一处、使用什么限值、检查频次是多少、结果记在哪里。这样才能把“看过零件”变成能复核的记录。
装配和首件如何承接同一版要求
进入装配后,作业文件要让操作员知道安装方向、紧固要求、电缆走向、连接器位置和需复核的尺寸。首件则用实际装好的产品对照批准配置,记录型号、版次、检验项、结果和处置。若样品采用特殊线长或接头,不能只靠口头提醒。相关的风机工厂制造证据核对方法可帮助采购方区分工序展示与可追溯记录。
动平衡等级是要求,合格仍需记录
动平衡的目的是控制转子剩余不平衡量;等级、转速、转子质量和判定方法必须放在一起看。A0 规格书中的 G6.3 是该型号文件的要求,不是对视频镜头中设备或全部出厂产品的实测结论。若需要判断某批次是否按要求完成,应索取对应转子、检验方法、测量结果和处置记录。需要换算允许不平衡量时,可先用动平衡等级计算工具理解输入关系,再以实际受控规范核对放行值。
批量生产的五个交接点
下图是采购和工程沟通的示意流程,不是某个客户订单的实际履历。每个交接点都要能回答“依据是什么、由谁确认、受影响的产品是哪一批”。只要其中一环没有记录,后续偏差调查就很难定位起点。
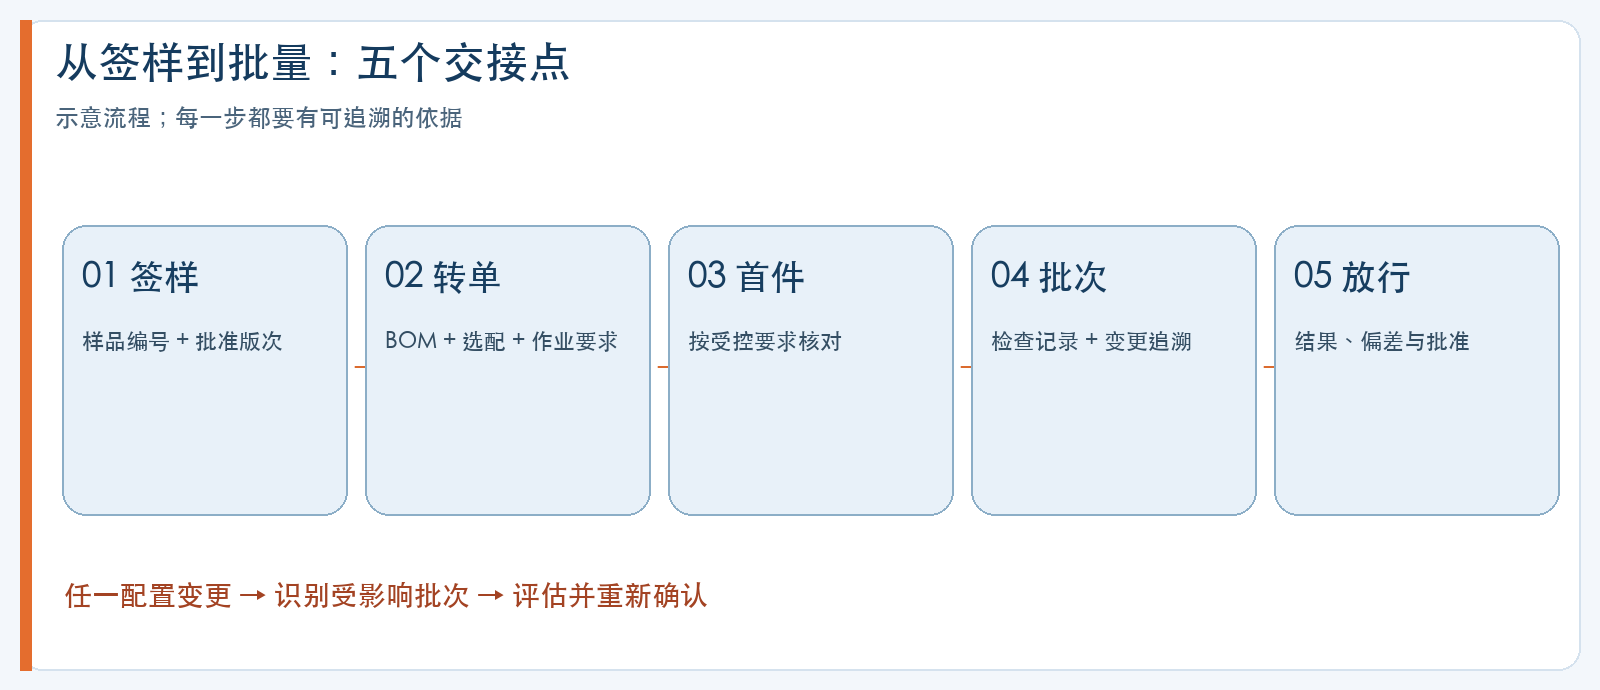
例如连接器变更,先识别可能受影响的订单与在制品,再暂停相关放行,核对接口和电气要求,取得所需确认,更新受控配置,最后检查变更后的首件。变更是否影响既有库存,也应有明确结论。这个例子用于说明控制顺序,不表示视频展示了一次真实的客户变更或验收。
发现偏差时,把“发生”和“流出”分开
如果成品出现问题,只找产生缺陷的原因还不够,还要追问为什么现有检查没有拦住它。前者可能涉及物料、工艺或设备;后者涉及检查方法、频次、限值和放行规则。纠正措施应分别验证这两类原因,并把有效做法写回控制计划或作业文件。检查远程与现场验厂证据清单时,也可以按这两条线提问。
观看视频,并准备你的批量核对清单
视频把零件检查、装配、电机台架检查和动平衡工序串在一起。看完后,可按批准参照、关键零件、首件、检验频次、批次追溯、变更与放行七项整理问题;每一项都写明文件版次和需要的记录。若还未确定风机工况,先用OEM 离心风机工作点筛选方法明确需要验证的运行条件。
如需核对自己的签样配置与批量验收项目,请将型号、批准版次和待确认清单发至 sales@longwellfans.com。


