
翼型叶轮经常与“高效率”同时出现,但把这个名称直接翻译成“任何风机、任何工况都最高效”,会把选型带向错误方向。翼型截面确实有机会更有序地加速、转向和扩压气流,减少某些气动损失;这个优势只在入口来流、叶片角度、转速、间隙和系统工作点匹配时成立。
工程决策因此不能停在“是不是翼型”这一问。真正需要回答的是:目标风量和压力在哪里,叶轮在该点的入射角是否合理,完整风机的输入功率、效率、噪声和稳定性怎样,以及偏离设计点后性能如何变化。本文把这条判断链拆开,并给出可用于询价、样机对比和技术评审的资料清单。
先修正“翼型叶轮效率最高”这个命题
效率从来不是截面名称的固定属性。它是风机在某个运行点上,把输入能量转化为所需空气功率的结果;压力采用静压还是全压、功率量到电机输入端还是轴端,都会改变计算边界。脱离这些口径谈“最高”,不同产品甚至无法公平比较。
更准确的表达是:设计合理的翼型叶片,在目标工况附近可能降低型面阻力、分离和尾迹混合损失,从而具备较高的气动效率潜力。这个潜力还要经过完整叶轮、入口、机壳、电机和控制策略才能变成整机结果。若系统工作点长期远离设计区,翼型优势可能缩小,甚至被额外损失抵消。
翼型截面到底改变了哪些流动过程
与简单等厚板相比,翼型截面通常包含圆钝前缘、受控厚度与弯度以及较薄后缘。圆钝前缘为入口方向的小幅变化保留一定容差;弯度帮助叶片建立所需的气流转向;厚度分布和后缘形状则影响表面压力梯度、边界层发展与尾迹宽度。
这些几何共同管理空气如何沿叶片表面加速和减速,而不是凭“像机翼”三个字自动产生效率。前缘半径过大或过小、最大厚度位置不合适、后缘太钝、表面粗糙、焊缝和变形超差,都可能增加损失。对空心翼型叶片,还要把结构刚度、密封、制造一致性和疲劳约束一起纳入设计。
入口入射角为什么是第一道匹配门
叶片旋转时看到的不是设备外部的绝对风速,而是绝对来流与叶片圆周速度合成后的相对速度。这个相对速度的方向与叶片前缘几何方向之间形成入射关系。两者匹配时,气流可以较平顺地绕过前缘;出现明显正入射或负入射时,前缘附近的局部加速、冲击和分离风险会增加。
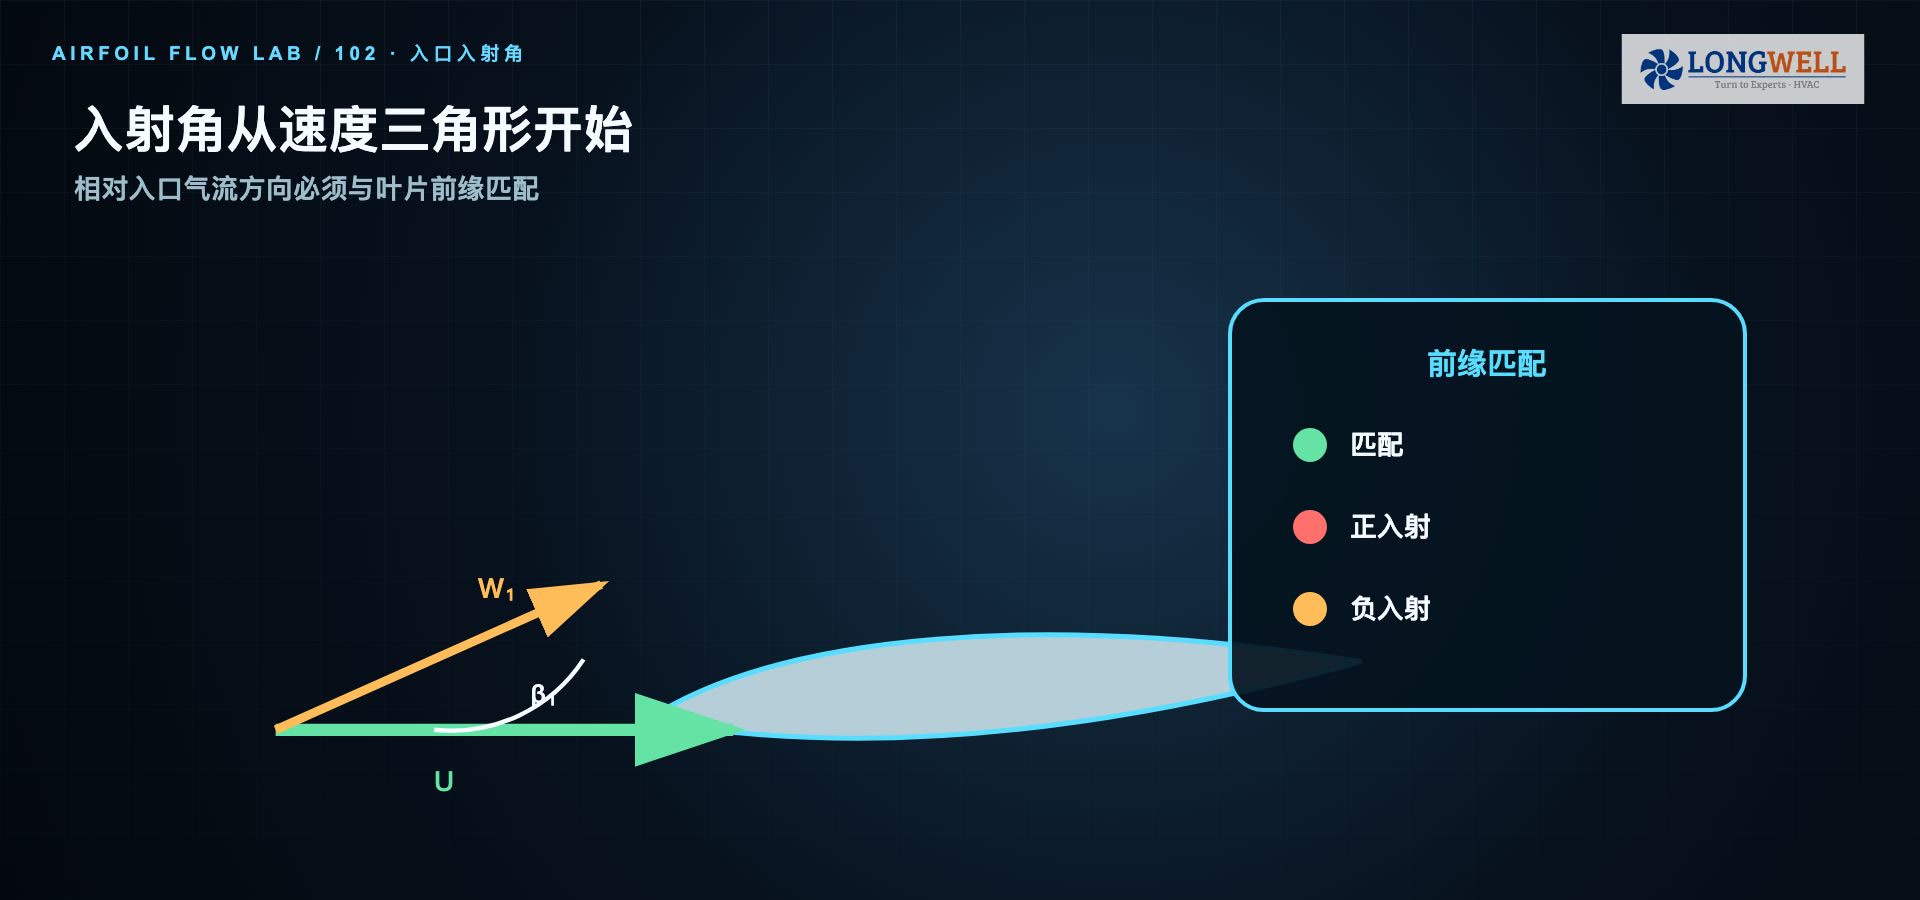
图中速度三角形用于说明方向关系,不代表任何具体型号的实测数值。真实入射角同时受风量、转速、入口旋流、叶轮直径、通道面积和安装结构影响。同一片叶轮在不同系统阻力下会落到不同工作点,因此即使几何完全不变,叶片面对的相对来流也会改变。
压力面、吸力面与边界层如何形成损失
翼型叶片两侧的压力分布共同产生气动载荷,推动气流获得压力和动量。设计目标不是把两侧压差无限增大,而是在所需载荷下维持可控的压力梯度,让靠近壁面的低能量边界层尽量保持附着,同时让尾迹和通道内的速度分布不过度畸变。
当吸力面遭遇过强的逆压梯度,边界层可能增厚并分离。分离后的低速区、回流区和尾迹会把有用机械功耗散成湍流和热,并可能增加非定常压力与宽带噪声。表面污染、粗糙度、制造台阶和积灰会提前触发这些问题,所以新样机曲线也不能替代实际维护状态下的长期判断。
偏离设计工况后,翼型优势为什么会减弱
系统阻力变化会移动风机工作点。流量偏低时,相对入口方向可能改变,叶道内扩压负担和回流风险上升;流量偏高时,入口和通道速度增加,摩擦、冲击或出口动能损失也可能增大。翼型叶片若针对目标区域优化,不代表它在整个可运行范围内都保持同样的优势。
因此,评审不能只看峰值效率点,还要看预计运行区间与控制策略。变速系统应核对多个转速下的曲线和限制;定速系统应把过滤器堵塞、阀门开度、季节性空气密度和设备组合变化加入边界。若目标点靠近失速、喘振或电机限制区,所谓峰值效率再高也不构成稳健方案。
翼型与普通后倾叶片怎样公平比较
公平比较要先锁定任务,而不是只锁定外径。至少应统一目标风量—压力点、压力口径、空气密度、转速或控制规则、入口条件、机壳或无蜗壳结构、叶尖和入口间隙、电机功率边界、测试装置与数据处理方法。叶轮直径相同但通道宽度、叶片数或入口圈不同,结果也不能归因于截面。
翼型叶片可能以更复杂的制造换取较低的气动损失潜力;简单后倾叶片则可能在成本、清洁、颗粒环境、尺寸或制造灵活性上更合适。选择应围绕项目约束做总成本和风险权衡。要继续了解常见应用语境,可以阅读机翼型离心风机应用解析,但通用场景说明不能代替当前型号的曲线和项目验证。
整机效率不是叶轮效率的同义词
从电源到空气功率,中间还要经过驱动器、电机、轮毂、叶轮、入口圈、机壳或扩压结构。电机与驱动器有自身损耗;入口畸变和间隙会削弱叶轮表现;出口高速不均匀气流若没有被有效利用,也会形成系统损失。叶轮截面优化只解决这条能量链中的一部分。
对采购和设计人员而言,应明确供应商给出的究竟是叶轮气动效率、风机静压效率、风机全压效率、电机效率,还是含驱动器的整机效率。还要确认功率测点、辅助负载、空气密度修正和安装类别。若两个数据表使用不同边界,百分比即使写得很精确,也不能直接排序。
性能曲线应怎样落到目标工作点
先把设备需求画成系统阻力曲线,再与候选风机的风量—压力曲线相交,得到预计工作点。随后在同一转速和安装条件下读取输入功率、效率与声音数据,并检查电机电流、温升、转速和允许运行区。若供应商只给一条压力曲线而没有功率、效率和测试边界,信息不足以完成高效选型。
配套视频展示的 RLM-250 曲线只对应画面所声明的型号与条件,不能迁移到其他直径、电机、入口或系列。需要从公开系列入口开始梳理候选类别时,可以查看离心风机系列入口;该入口只用于系列身份与应用沟通,不证明任何型号采用翼型叶片、达到某个效率或适配当前项目。
实物画面能证明什么,不能证明什么
真实 EC250 画面可以支持肉眼可见的结构、装配和制造外观描述,例如叶轮是后倾结构、部件如何相对布置。画面看不到隐藏截面的精确型线,也无法给出材料牌号、尺寸公差、动平衡、效率、噪声、温升、寿命或认证状态。外观相似更不等于零件可互换。
同样,动画中的流线、颜色和箭头是定性解释,不是实测 CFD 或风洞结果。若项目要验证型线效果,应要求几何版本、网格与湍流模型说明、边界条件、收敛与敏感性检查,并用受控台架数据校核。任何仿真与测试都必须绑定具体样件、版本、工况和测量不确定度。
选型应该从系统需求而不是叶型名称开始
第一步写清额定与常用风量、静压或全压需求、海拔与温度、介质与污染物、安装空间、入口出口条件、电源和控制接口。第二步定义连续运行区、调速范围、冗余策略、声音评价方法、维护周期和法规要求。第三步才是让供应商在这些边界下选择叶轮、转速、电机与结构组合。
这种顺序能避免“先选一个高效叶型,再让系统迁就它”。如果设备大部分时间在部分负荷运行,应比较实际负荷分布上的能耗,而不是只看额定点。若入口前有急弯、过滤器、格栅或狭窄箱体,还应评估系统效应,因为不均匀来流可能让实验室曲线在现场发生偏移。
采购与 OEM 评审应索取哪些资料
至少索取带测试条件的风量—压力、输入功率、效率和转速曲线,并要求说明压力与效率口径、空气密度、安装类别、入口出口附件、样件版本和测试日期。声音资料应包含声功率或声压口径、测距、环境与频谱;电气资料应包含电压、频率、控制方式、电流、功率、保护与允许温升。
还要提供叶轮直径、宽度、叶片数、材料、质量、旋转方向、允许转速、动平衡要求、关键间隙、接口图和公差。若供应商声称某种翼型优于另一方案,应要求同一边界下的对比数据、重复性与不确定度,而不是不同尺寸、不同电机或不同入口条件的拼接结果。需要规划更完整的验证,可参考研发与测试能力页面了解沟通范围;能力展示不代表项目已经测试或批准。
样机验证怎样把效率潜力变成项目证据
样机计划应覆盖额定点、常用区、边界点和异常工况,并在相同装置上记录风量、明确口径的压力、输入功率、转速、电流、温度、振动和声音。每次测试要保存环境条件、仪器状态、原始数据与样件标识;对关键点进行重复测试,确认趋势不是安装误差或偶然波动。
通过条件应在测试前约定,例如目标区间内满足性能、功率和声音限制,同时保留电机和稳定性裕量。若结果偏离曲线,应先排查空气密度、入口畸变、泄漏、间隙、转速、测点与口径,再讨论叶型本身。这样才能把“翼型可能高效”转化为当前设备可签字、可追溯的工程结论。
观看完整视频:把翼型名称还原成可验证决策
配套视频依次解释翼型截面、入口入射角、压力面与吸力面、边界层贴附、偏工况分离、公平比较条件、准确型号曲线和真实画面的证据边界。观看时可把自己的目标工况、入口结构、控制方式和供应商曲线放在旁边,逐项找出仍缺少的数据。
最后的判断标准很简单:截面只是起点,入射角决定局部流动是否匹配,完整叶轮和风机决定损失链,系统曲线决定它最终在哪里运行。只有具体型号、明确边界和可复核测试同时成立,效率结论才真正属于你的项目。
抖音视频:打开抖音观看
B站视频:打开B站观看


