
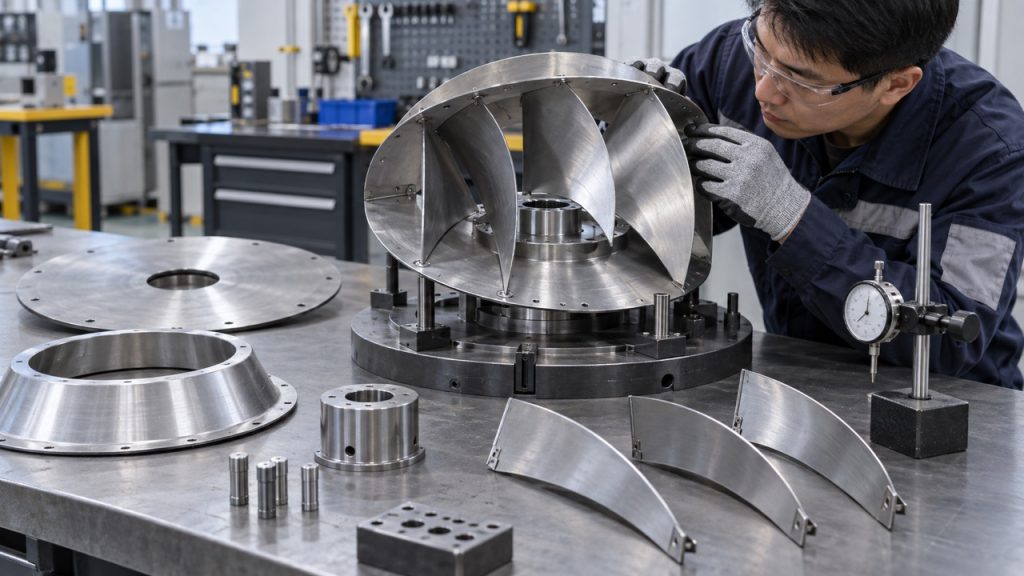
一只后倾叶轮成品看起来可能只有轮盘、轮毂、前圈和若干弯曲叶片,但“把这些零件连起来”只是制造链的一小部分。真正决定转子能否进入下一道工序的,是材料身份能否追溯、叶片几何能否稳定复制、装配基准是否一致、连接过程是否受控,以及跳动、动平衡和最终检验有没有形成闭环。
这条路线没有适用于所有后倾叶轮的唯一答案。叶轮尺寸、转速、材料、批量、连接设计、表面处理和项目要求都会改变设备与控制计划。下面讲的是一套通用的工程逻辑,便于采购方审查供应商,也便于制造和质量团队定位风险;具体参数仍应回到当前型号的图纸、工艺文件和验收依据。
先理解组成与设计输入,再谈制造顺序
常见后倾离心叶轮由后盘、入口侧前圈或盖板、轮毂和多片后倾叶片组成。叶片的曲率、入口与出口角、宽度和周向位置共同影响流动;轮盘和轮毂则承担定位、传递转矩与保持结构完整性的任务。想理解不同叶片方向为何影响使用场景,可以先阅读前倾与后倾离心风机的气动差异。这篇知识内容解释选型逻辑,不是任何制造路线或具体性能值的证明。
制造前要锁定图纸版本、材料要求、旋转方向、接口尺寸、基准体系、允许的连接方式和检验计划。若设计更改没有同步到展开、模具、夹具和检具,即使每个工位都按旧文件操作,最后仍可能得到一批外观相似却不符合当前版本的转子。
材料追溯与下料决定后续有没有可靠起点
来料验收首先确认材料标识、规格、批次和随附文件,并按企业规定保持标识转移。材料牌号或厚度不能仅凭外观判断;若项目要求额外验证,也应在批准的检验计划中明确。领料记录还要能把坯料批次与后续零件、在制品和成品批次关联起来。
叶片坯料从展开数据进入排样与下料。这里既要控制轮廓和定位特征,也要考虑毛刺方向、边缘损伤、材料利用和后续成形基准。下料后的去毛刺与边缘检查不是装饰步骤:尖锐毛刺可能影响装夹、造成划伤,局部缺口则可能在成形或运行载荷下成为风险起点。发现异常时应隔离并按规定处置,不能依靠后续涂层把它遮住。
叶片成形的核心是保住基准和可重复几何
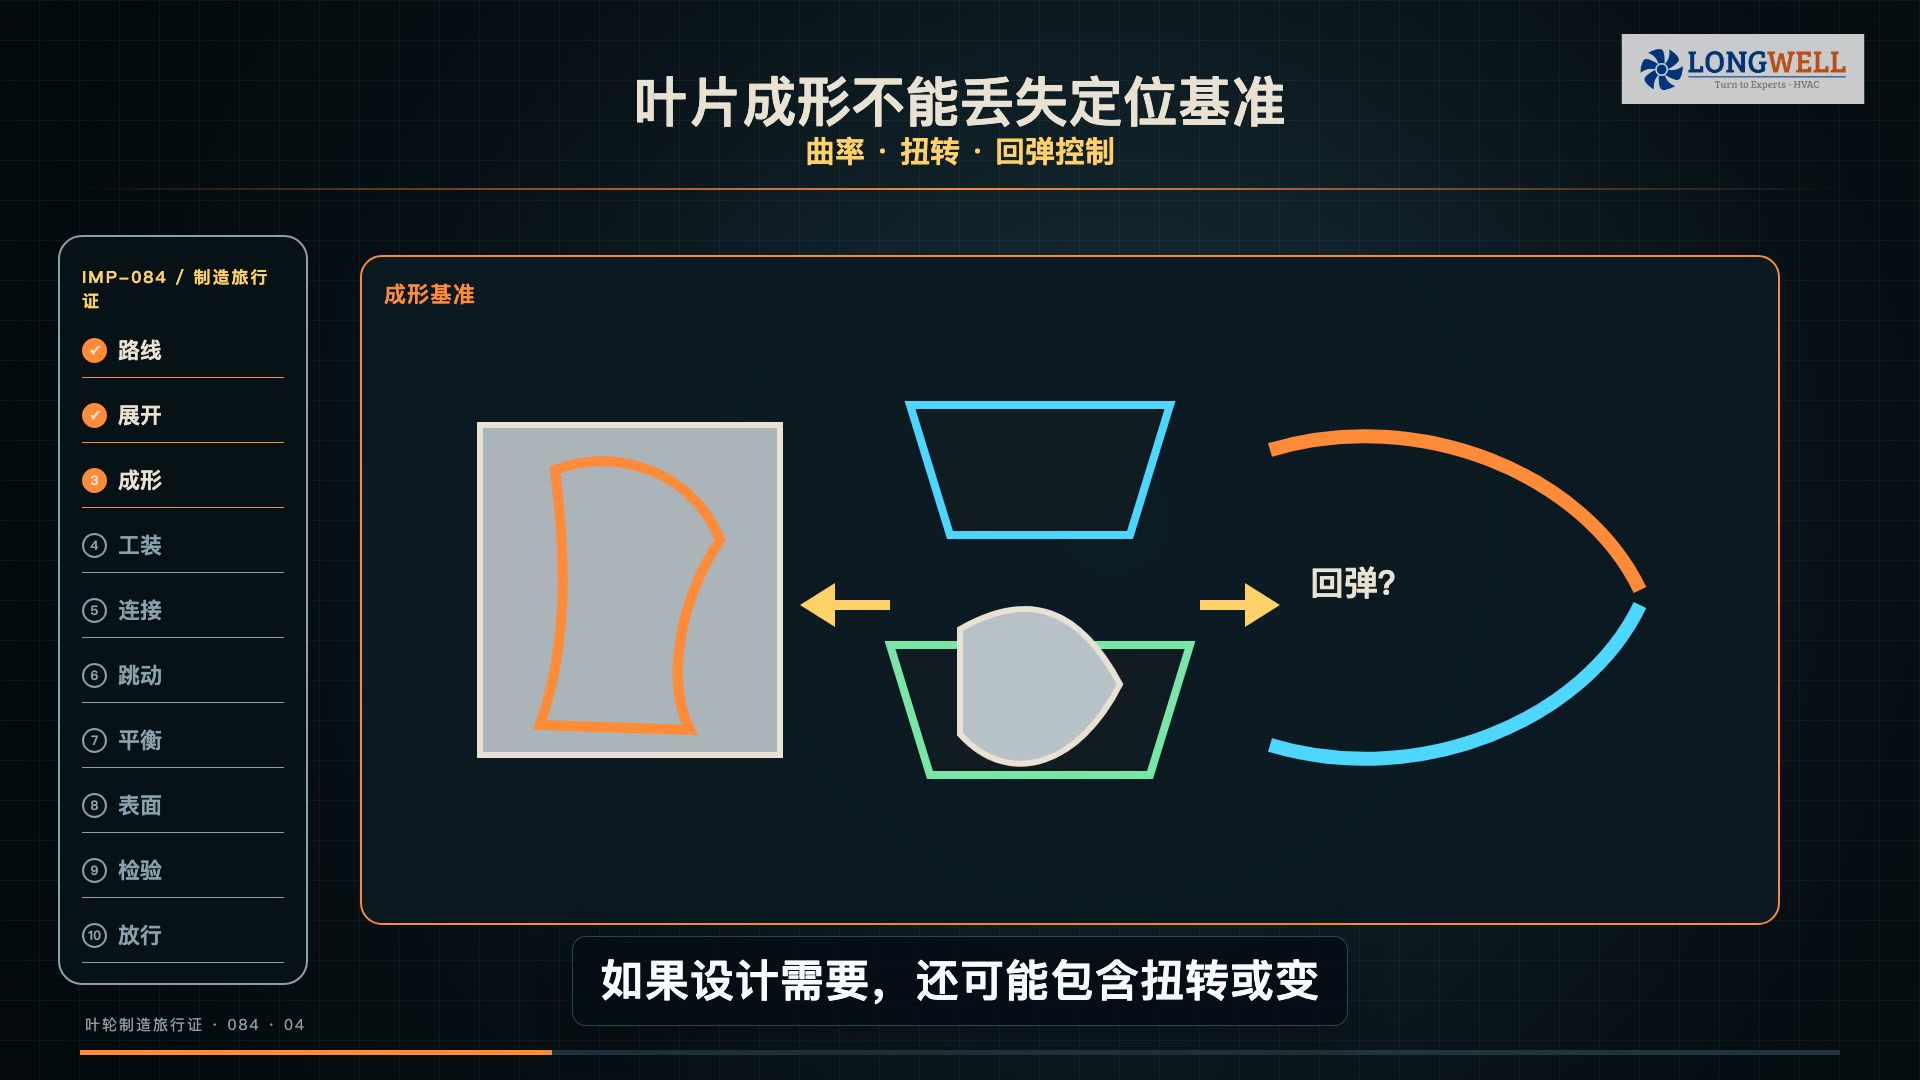
平板坯料通过适用的模具、辊压或其他已批准方法形成所需曲面。操作者不只看“弯起来没有”,还要关注定位基准、曲率、扭转、边缘状态与材料回弹。相同设备设定在材料批次、润滑、工具磨损或装夹位置变化后,实际几何也可能漂移,因此需要首件确认、过程抽检以及适合该结构的检具或测量方法。
示意动画能帮助理解控制思路,却不能替代当前零件的实测记录。采购审核时应询问:几何特征由什么文件定义,首件由谁确认,检验频次如何设定,模具或程序变更怎样受控,超差叶片是否返工以及返工后如何复验。只有这些问题有记录可查,“叶片已成形”才具有质量意义。
轮毂、后盘与夹具建立旋转中心
装配通常先围绕轮毂孔、轴向端面、后盘或专用工艺孔建立基准。定位面要清洁,轮毂与后盘的同心和轴向关系要按图纸确认,夹具则应防止零件在连接过程中移动。夹得过松会丢失位置,夹得不当也可能把薄板压出变形;因此夹具身份、状态和装夹顺序都应纳入受控文件。
在加入全部叶片前设置阶段性检查很有价值。若基准件已经偏心或翘曲,继续装满叶片只会把返工成本推高。对于重复生产,还应关注夹具磨损、定位销间隙和清洁状态,而不是把装配一致性完全交给熟练工的手感。
叶片定位要同时控制方向、间距和装配顺序
叶片必须按正确旋转方向和规定姿态进入定位。除了单片角度,还应检查周向间距、入口与出口位置、与前圈及后盘的接触关系。若叶片数量多,装配顺序还要避免局部累积误差和不对称约束。专用夹具、定位标记、样板或数字化测量都可以成为方法,但哪一种合适,要由产品结构与控制计划决定。
过程人员应能识别反装、错位、间隙异常、边缘干涉和成形损伤。对首件或变更后的产品,最好在永久连接前完成可逆的几何确认。这样发现问题时,可以回到叶片或基准调整,而不是在结构锁死后通过强行矫形掩盖根因。
连接过程要受控,不能把一种工艺写成通用答案
叶片与轮盘可能采用焊接、铆接、机械连接或其他设计批准的方法,不同材料、载荷、尺寸和批量会导向不同路线。本文不指定一种连接方法,也不提供可跨型号套用的参数。供应商应能够出示适用的工艺文件、人员或设备要求、过程检查、不合格处置和必要的验证记录。
连接顺序与热输入、夹紧状态或紧固一致性会影响变形和质量分布。过程结束后,应检查连接完整性、叶片位置和结构外观,并按项目要求执行相应检验。仅凭一张均匀焊缝或整齐铆点的照片,无法证明内部质量、结构强度、疲劳寿命或整个批次都合格。
先处理几何与跳动,再进入动平衡
连接完成后,应以规定基准检查径向与轴向跳动、轮毂接口、前圈和轮盘状态。跳动异常可能来自基准偏移、装配误差、变形或夹具问题。动平衡设备可以识别质量分布造成的不平衡,却不应被当成修复所有几何问题的工具;若根因是结构歪斜,盲目去料或加重可能得到暂时数值,却留下新的强度、气动或装配风险。
进入动平衡前,还要确认被测配置与最终放行配置一致,芯轴、适配器和定位面处于受控状态。初测、批准的修正位置与方法、修正后结果和必要的重复性都应保留。允许值取决于设计、转速、用途及指定依据,不能从一段教学视频或通用网页推导。
表面处理不能替代前序质量,也不能破坏接口
清洁、预处理和涂层用于满足设计规定的防护或表面要求,但不能用来覆盖裂纹、松动、毛刺、异常间隙或不合格连接。处理前应保护不允许覆盖的配合面、螺纹或导电区域;处理后则要检查外观、覆盖状态、关键接口和因附着物变化可能受到影响的项目。
如果表面处理发生在动平衡之后,应由工艺文件说明是否需要再次确认质量分布或相关性能;如果发生在动平衡之前,也要避免后续修正破坏防护层。具体顺序并非越统一越好,而是要与结构、涂层体系和最终验收要求相互一致。
最终检验与记录把零件变成可放行转子
最终放行不应只剩一句“已检验”。记录至少要覆盖型号与批次、图纸和工艺版本、材料追溯、关键过程与设备或夹具身份、几何和跳动结果、连接检查、动平衡修正前后结果、表面处理状态、最终外观与接口检查,以及不合格品隔离、返工和复验。若采用抽样,还应说明抽样依据、频次和异常升级规则。
企业公开的研发与质量能力页面可以作为供应商初筛入口;它展示的是能力方向,不等于某个型号、某个设备或某批产品已获放行。项目决策仍要核对原始记录、当前版本和可追溯的实物身份。
采购方可用的八项询证清单
询价、打样或验厂时,可以要求供应商提供八类证据:一,当前图纸、旋转方向和基准体系;二,材料批次与零件追溯;三,叶片下料和成形的首件及过程检查;四,轮毂、轮盘和叶片的夹具与定位方法;五,批准的连接工艺及过程记录;六,跳动与几何结果;七,动平衡修正前后和重复性记录;八,表面处理、最终检验、不合格闭环与批次放行。
工况、风量、压力、电气接口和安装空间明确后,可继续浏览离心风机产品家族。该入口用于初步了解产品范围,不表示其中某一型号采用本文动画中的路线,也不替代选型确认、样品验证或合同技术要求。
观看完整的后倾叶轮制造教学流程
下面的视频依次讲解材料追溯、叶片下料与成形、轮毂和后盘定位、受控连接、跳动检查、动平衡、表面处理及最终检验。制造画面是本主题技术动画,不是 LONGWELL 工厂过程实拍;真实素材仅用于说明最终产品几何。观看时建议把自己的图纸和供应商质量文件放在手边,逐项确认动画中的每个控制点在实际项目中是否有对应依据与记录。
抖音视频:打开抖音观看
B站视频:打开B站观看


