
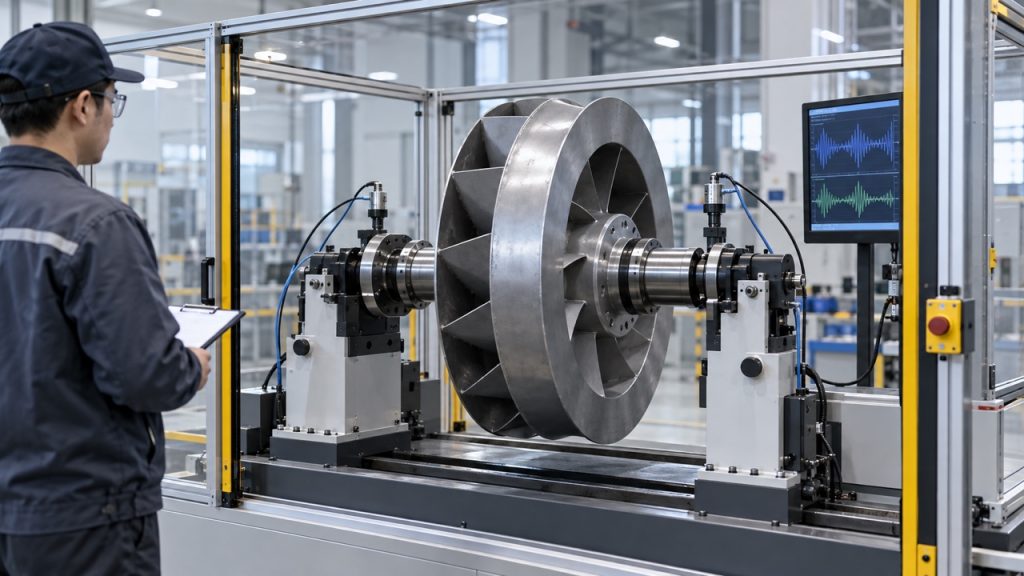
叶轮在低速手转时看起来顺滑,不代表高速运行时就足够稳定;平衡机界面出现绿色,也不等于一条完整的质量证据链已经闭合。叶片、轮盘、轮毂、焊缝、紧固件或表面处理上的微小质量差异,在旋转后会形成随转速作用的周期性激励。它可能表现为振动、噪声、轴承负荷增加,也可能把结构共振或装配问题放大。
产线动平衡真正要回答的不是“机器有没有转”,而是:测的是哪一个转子、以什么最终配置装夹、设备和夹具是否处于受控状态、初始不平衡在哪里、采用了什么获批的修正方法、复测后是否满足指定依据,以及所有结果能否追溯到当前批次。下面按一条可审核的放行链拆解。
先锁定转子身份与最终放行配置
开始测量前,应记录型号、序列号或批次号、图纸与工艺版本、叶轮直径、轮毂和附件状态、旋转方向,以及哪些零件已经装在转子上。平衡的是裸叶轮、叶轮加轮毂、还是最终旋转组件,会直接影响结果的适用边界。
同一外观并不保证质量分布相同。更换螺钉、键、垫片、紧固位置或表面附着物后,原来的结果未必还能代表当前组件。采购方应要求报告中的被测件身份能够与发货件、图纸版本和生产批次逐项对应,而不是只看到一个系列名称或一段通用工位视频。
运行前检查:别让缺陷进入高速测量
平衡机启动前,先检查叶片、轮盘、轮毂、焊缝和紧固点是否存在裂纹、变形、松动、异物或明显损伤,并确认旋转件不会与防护罩、支架或线缆干涉。若结构本身异常,直接提高转速可能扩大损伤,也会让后续数据失去意义。
同时核对设备状态、传感器与电缆连接、量程、零点或规定的班前验证,确认主轴、芯轴、锥套和定位面清洁完好。安全防护必须先到位,操作人员应在隔离区域外完成运行;任何修正都应在设备完全停止并执行现场规定的能量隔离后进行。
装夹和校准状态决定测量是否可信
芯轴偏心、定位面脏污、夹紧力不一致或支承状态变化,都可能把夹具误差叠加到转子结果中。受控装夹不仅是“固定牢”,还要记录适用芯轴或适配器、定位基准、安装方向、支承位置和必要的跳动检查。对重复生产件,统一装夹方法比依赖操作者经验更可靠。
设备“能够显示数值”也不等于测量系统始终可信。质量文件应说明设备身份、软件或程序版本、校准或期间核查状态,以及适用的参考转子、试重或验证方法。这里要区分四件事:机器量程、工艺设定、当前测量结果和对外声明的能力范围;它们不能互相替代。
初始运行要记录幅值、相位和修正平面
转子在受控转速下运行后,系统依据传感器信号给出不平衡的大小和角位置,并把修正建议关联到一个或多个修正平面。对于轴向尺寸不能忽略的转子,只看单一位置或只做静态校正,可能无法同时处理两端形成的力偶效应;实际采用单平面还是双平面,应由转子几何、工艺和指定验收依据决定。
初始结果必须保存,而不是被最终“通过”画面覆盖。修正前数据可以暴露来料、焊接、铆接、机加工或装配过程的漂移,也能帮助质量团队判断返工量是否在变大。若供应商只提供最终一屏数值,采购方无法确认改善幅度、修正位置和异常处置。
修正必须受控:减重或加重都不能随意
常见修正可能是在批准区域去除少量材料,或按工艺增加配重。无论采用哪种方式,都要规定允许的修正平面、位置、工具、单次修正量、结构最小余量和防松要求。不能为了追逐一个数值而在叶片、焊缝、受力敏感区或禁加工区任意钻磨,也不能使用来源不明、固定方式不受控的临时配重。
修正后应重新检查结构与紧固状态,再回到同一受控配置复测。若修正导致强度、气动外形、防腐层或清洁状态改变,即使残余不平衡数字下降,也可能引入新的质量风险。必要时应回到图纸和已批准工艺判断,而不是由现场临时决定。
复测与重复性:一次“通过”仍然不够
复测要在规定条件下确认残余不平衡满足当前图纸、合同或已批准工艺的验收依据,并保留单位、转速、修正平面、时间戳和判定版本。本文不提供一个可套用到所有叶轮的通用限值:允许值与转子质量、工作转速、结构、用途、平衡等级及项目要求有关,必须回到准确文件。
为了识别装夹不稳定,可以按工艺要求执行重复测量、拆装复装或改变角度后的验证。如果同一转子重复结果明显漂移,应先检查定位、夹具、传感器、松动和设备状态,而不是连续修正材料来追随一个不稳定读数。稳定、可复现的测量链,比某一瞬间的绿色指示更重要。
转子平衡不等于整机振动合格
转子残余不平衡是整机振动的重要来源之一,但不是唯一来源。轴承、轴系同轴度、安装刚度、电磁激励、气动脉动、结构共振、现场基础和系统阻力都可能影响最终运行。因而“叶轮已平衡”不能自动推出整机振动、噪声、寿命或系统工况已经满足要求。
产线应把两类检查分开:动平衡工位确认转子在指定配置下的残余不平衡;整机运行检查则在产品装配完成后,按项目要求检查振动、异常声、转向、电气和功能表现。两份记录可以互相支持,但不能用一份替代另一份。想进一步理解制造精度、结构和实际工况如何共同影响风机质量,可参考贯流风机真实质量的评估方法;该知识页不替代当前产品的平衡与整机记录。
放行记录应覆盖修正前后与不合格闭环
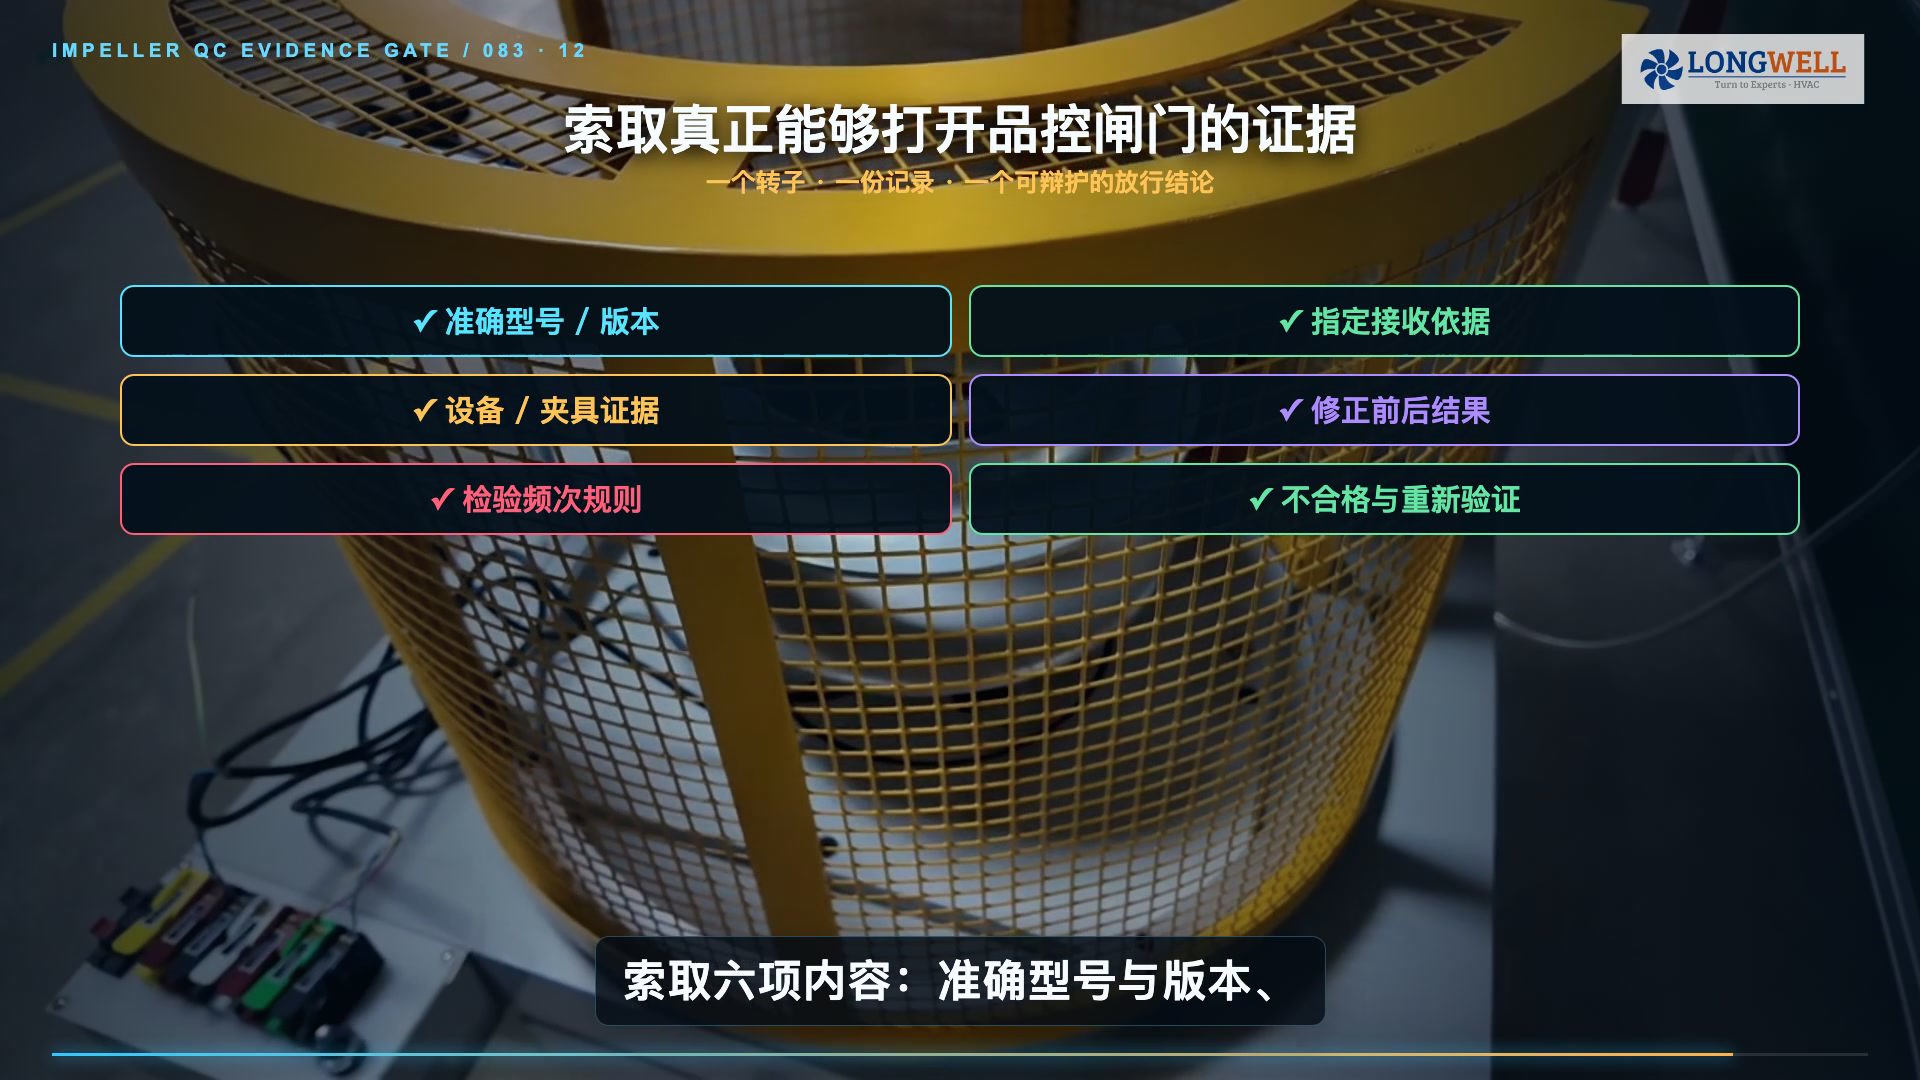
一份可追溯记录至少应包含:转子型号、序列号或批次与版本;设备、芯轴、夹具和程序身份;操作者与时间;运行前检查;指定验收依据;修正前各平面结果;修正位置与方法;修正后结果及重复性;最终判定;以及不合格品的隔离、返工、复验和处置。记录还应说明是全检还是抽样、抽样依据和频次如何受控。
企业公开的研发与质量能力页面可作为供应商初筛入口,帮助了解公开展示的制造、研发与质量方向;它不证明某一具体叶轮、某一批次或某项设备能力已经满足你的项目要求。正式放行仍应依靠当前型号、当前版本和当前批次的原始记录。
采购方可直接索取的动平衡证据包
询价或验厂时,可以把要求写成八项交付物:一,准确的转子和最终装配配置;二,适用图纸、合同或工艺验收依据;三,设备与测量系统身份及有效状态;四,芯轴、夹具、定位和防护方式;五,修正前各平面原始结果;六,批准的修正区域、方法和修正记录;七,修正后结果、重复性与整机检查;八,全检或抽样规则、不合格闭环和批次级放行记录。
审核时重点寻找三个红旗:报告无法对应发货件;只有最终截图,没有修正前后和装夹信息;把平衡机的绿色状态写成整机振动、寿命、认证或所有批次均合格。遇到这些情况,应先列为待补证据,而不是把营销表述提前写进技术规格。
观看完整产线品控流程
下面的视频从转子身份和运行前检查开始,依次展示受控装夹、初始测量、批准修正、残余不平衡复测、重复性、整机检查、检验频次和追溯记录。观看时可以把自己的图纸、合同与供应商报告放在手边,逐项核对每个放行结论有没有对应证据。
抖音视频:打开抖音观看
B站视频:打开B站观看


