
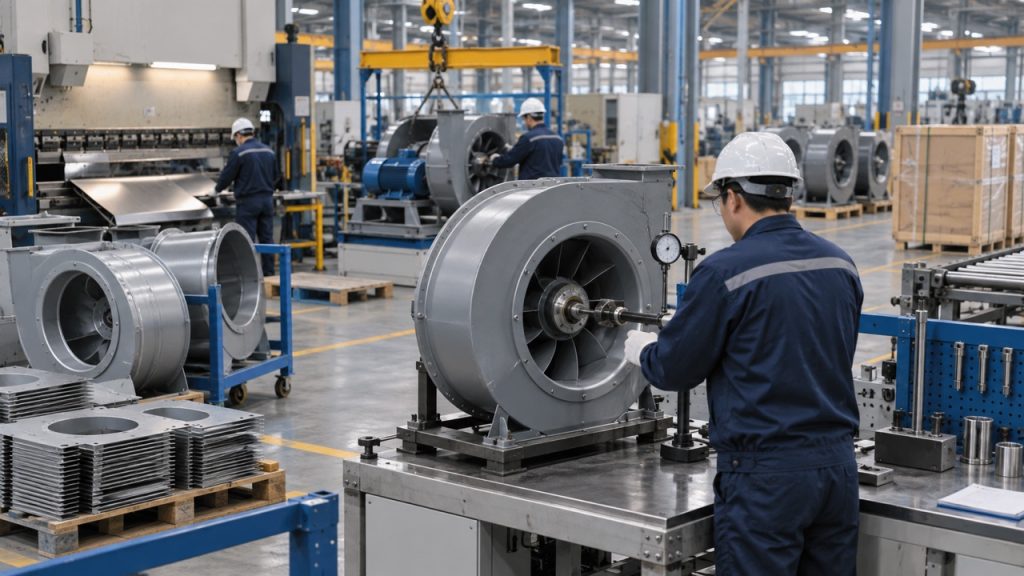
走进一家风机工厂,整洁的车间、自动化设备和熟练的装配动作当然值得看,但它们只能说明“这里正在制造”。采购方真正需要确认的是:一批来料如何与订单对应,关键尺寸由谁用什么方法检查,异常如何隔离,转子修正后留下了什么记录,成品又怎样回溯到材料、人员、设备和判定依据。
因此,一次有效的工厂审核不应只是参观路线,而应沿着产品流转方向抽查证据。最实用的方法,是选定一个真实批次或序列号,拿着“批次旅行卡”从接收一直追到出货;每到一个交接点,都同时问输入是什么、操作做了什么、合格依据是什么、输出记录在哪里。
先定边界:制造场景不等于质量结论
看到冲压机、平衡机或测试台,不代表当前型号一定使用了它,也不代表每一批都按同样频次检测。设备能力、工艺能力和产品合格是三件不同的事。前两者需要设备清单、校准状态、作业文件和过程数据支持;后一项还要把具体产品、版本、批次和接受准则连在一起。
开始审核前,应冻结准确型号、图纸或规格版本、订单批次、关键特性以及适用的验收文件。若这些身份不清楚,后面再多照片也无法说明被查看的记录属于你要买的产品。
第一站:来料接收要回答“这是谁的什么料”
钢材、电机、轴承、紧固件、线材和电子部件进入工厂时,至少应能关联采购单、供应商、物料编号、批次、数量、外观状态和接收处置。采购方可以从待用区随机挑一件材料,要求工作人员反查收货记录,再从记录定位对应的检验或放行结果。
不要只问“有没有来料检验”。更有效的问题是:哪些特性在入厂时测量,抽样依据是什么,发现混料、锈蚀、尺寸偏差或文件不符时怎样标识和隔离,未经放行的材料如何防止进入下一工序。回答应落到当前批次的记录,而不是只展示一份通用表格。
第二站:成形过程要锁住几何与基准
下料、冲压、卷圆、折弯或焊接会决定壳体、叶片和支架的几何基础。审核时应关注图纸基准如何转换为工装定位,首件由谁确认,换模、换料或设备调整后是否重新确认,以及关键过程参数改变时如何处置在制品。
一张可靠的成形记录通常能回答零件身份、设备或工装、操作时间、关键尺寸、测量方法、结果、判定和异常编号。若只看到一个“合格”勾选框,却没有特性、数值或接受范围,后续很难判断波动发生在哪里。
第三站:旋转组件要把配合、紧固与身份连起来
叶轮、轴、轮毂和电机形成旋转组件后,配合状态会影响运行稳定性。采购方可核对零件方向、防错方式、压装或锁紧步骤、间隙或位置要求,以及紧固动作是否有明确的方法和复核责任。若使用专用工装,应确认其适用型号和状态,而不是只看工装“在现场”。
需要深入理解结构和制造精度如何进入质量判断,可参考贯流风机真实质量的评估方法。该页面提供的是评估思路,当前订单仍要回到准确型号、图纸版本和现场原始记录。
第四站:电气工艺要防止配置混用
涉及电机、绕组、引线、端子、控制器或保护器件时,应重点查看物料版本与配置控制。相似外观的部件可能具有不同电压、控制接口或绝缘要求,因此料号识别、工位防错、接线确认和不合格品隔离比“工人很熟练”更可验证。
采购方可以从一台在制品的标签或流转单出发,检查它应使用的部件清单、实际领料批次和工序记录是否一致。文章不预设任何具体绝缘等级、测试电压或接受值;这些参数必须来自当前型号获批的技术文件。
第五站:尺寸检查必须留下可解释的原始结果
“尺寸已检”还不够。一个可复核的测量结果应包含被测特性、图纸基准、方法、量具身份、测量值、单位、接受范围、时间和判定。若测量依赖温度、夹持方式或特定测点,也应在作业方法里说明。
现场可随机抽一个刚完成的零件,让检验员按现行文件复测,并把结果与原记录、量具状态和图纸版本对上。这样能同时验证人员会操作、方法可执行、量具可追溯以及数据确实属于该件,而不是只确认墙上挂着校准证书。
第六站:动平衡记录要能重建修正过程
动平衡不是“上机转一下”。记录最好能关联转子身份、配置、初始不平衡、修正平面或方法、修正后的残余结果和接受依据。若工厂声称采用某一平衡等级、转速或抽检频次,应要求它指出当前产品适用文件及对应原始记录。
采购方还应观察不合格转子如何流转:允许修正几次,修正材料或位置是否受控,超限后是返工、降级还是报废,重新测量是否形成新结果。没有异常闭环的数据,很难区分稳定过程和反复修到“勉强通过”的个例。
第七站:总装把多个已控零件变成一个可追溯产品
总装阶段应确认关键紧固、叶轮与壳体间隙、线束走向、防护件、铭牌和旋转方向等要求。对需要扭矩或专用工具控制的步骤,检查工艺文件、工具身份、设定方法与结果记录是否一致;不要仅凭工具出现在工位就推定每次操作都受控。
企业公开的研发与制造能力页面可用于审核前了解能力范围,但项目评估仍应确认当前型号需要的人员、设备、工装和检验方法是否实际可用,并用选定批次做正向与反向追溯。
第八站:终检必须先定义判据,再开始测试
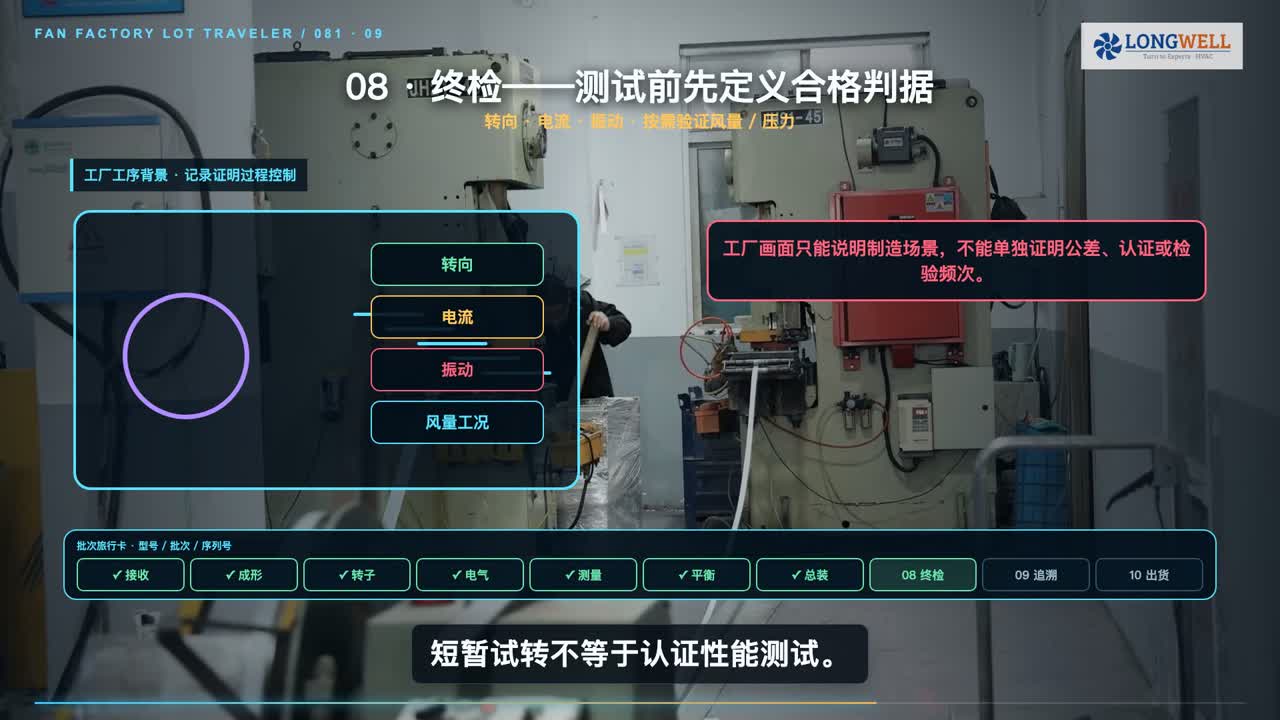
画面展示的是终检场景与证据边界:工厂画面只能说明制造活动,不能单独证明公差、认证或检验频次;短暂试转也不等于认证性能测试。终检前应明确方向、电气输入、异常声音或振动、外观与标识等项目的检查方法和接受准则,再记录实际结果。
若合同要求风量、压力、噪声、温升或其他性能,应进一步确认测试边界、仪器、环境条件、样品配置和适用标准。生产线上的功能试转、抽样性能测试与第三方认证测试具有不同目的,不能互相替代。
第九站:追溯系统要能正查,也要能反查
正向追溯是从来料批次找到使用它的成品,反向追溯是从成品序列号找回关键材料、工序、人员、设备和结果。现场审核最好各做一次,并记录用时、缺失字段和断点。只有数据库界面漂亮,却无法在合理时间内还原一台成品的路径,追溯仍然不完整。
偏差、返工和让步接收也必须留在这条路径里。审核方应确认谁批准了处置、依据是什么、返工后复检了哪些特性,以及同批其他产品是否需要扩大检查。完整记录不是为了堆文件,而是为了在投诉或异常发生时快速界定影响范围。
第十站:包装与出货仍属于产品质量
成品在运输中可能受到冲击、振动、潮气、挤压或部件位移。包装审核应把产品固定、防护材料、附件清单、标签、堆码与运输条件同订单要求对应起来。随机打开一箱,核对产品身份、附件、文件和防护状态,比只看包装区照片更有效。
出货放行记录应说明批次、数量、终检状态、偏差关闭情况和批准人。若客户有特殊包装或标识要求,还要确认这些要求已进入当前订单版本,而不是依赖口头提醒。
采购方现场六问:把参观变成可执行审核
第一,给我一件真实在制品,它对应哪张订单和哪版图纸?第二,选一个关键特性,原始测量值在哪里?第三,量具或工装怎样确认适用且有效?第四,最近一次不合格如何隔离、分析、返工和复检?第五,从这台成品能否反查关键材料与人员?第六,如果规格或供应商改变,谁批准、如何通知工位、何时重新验证?
审核结束后,把发现项分成身份缺失、方法缺失、记录缺失和执行偏差,并为每项指定责任人、证据和关闭日期。涉及认证时,应索取证书原件、发证机构、型号范围和有效期,并把准确产品与适用范围逐项核对;网页介绍或现场标志本身不能证明任意产品自动受其覆盖。
观看从钢卷到成品的完整流程
下面两个平台的视频沿“来料—成形—旋转组件—电气—尺寸—平衡—总装—终检—追溯—包装—采购审核”的顺序展开。建议观看时带着自己的型号、关键特性和证据清单,逐站记录哪些内容已经被文件和原始数据证明,哪些仍需要供应商补充。
抖音视频:打开抖音观看
B站视频:打开B站观看


